行业资讯
网带烘干机散热器配套安装方法及对接要求
网带烘干机散热器配套安装方法及对接要求
近年来,随着工业物料干燥工艺的持续升级,网带烘干机作为连续式干燥设备在食品、化工、建材及环保领域的应用日趋广泛。作为设备热源系统的核心部件,散热器的配套安装质量直接影响烘干效率、能耗水平及设备运行安全。业内专家指出,散热器与网带烘干机的对接并非简单的管口连接,而是一项涉及热力分布、气流组织与结构受力的系统性工程。本文结合当前行业通行的技术规范,对散热器配套安装方法及对接要求进行客观梳理,为设备使用与维护单位提供实施参考。
安装前的基础准备与条件确认
散热器正式安装前,必须完成设备基础、热源介质及电气控制的专项核查。安装单位应首先确认网带烘干机主体结构已找平固定,机架承载能力满足散热器及配套管路的动态载荷要求。对于蒸汽型散热器,需检查蒸汽入口压力与设备额定压力是否匹配,疏水阀、安全阀及压力表的安装位置是否符合检维修空间要求;对于热水型或导热油型散热器,则需重点校核循环管路的膨胀补偿能力和法兰密封面精度。此外,散热器安装区域应预留足够的检修通道,确保翅片表面能够实施定期吹扫与清洗。
- 基础复核:确认烘干机机架水平度误差不超过设备说明书允许范围,地脚螺栓无松动现象。
- 介质条件:蒸汽需经过滤处理,热水硬度需符合软化水标准,导热油应提前完成脱水脱气。
- 间距预留:散热器进风面与风机出风口之间宜保持不小于500毫米的均流段,避免气流偏斜。
散热器吊装与固定作业实施方法
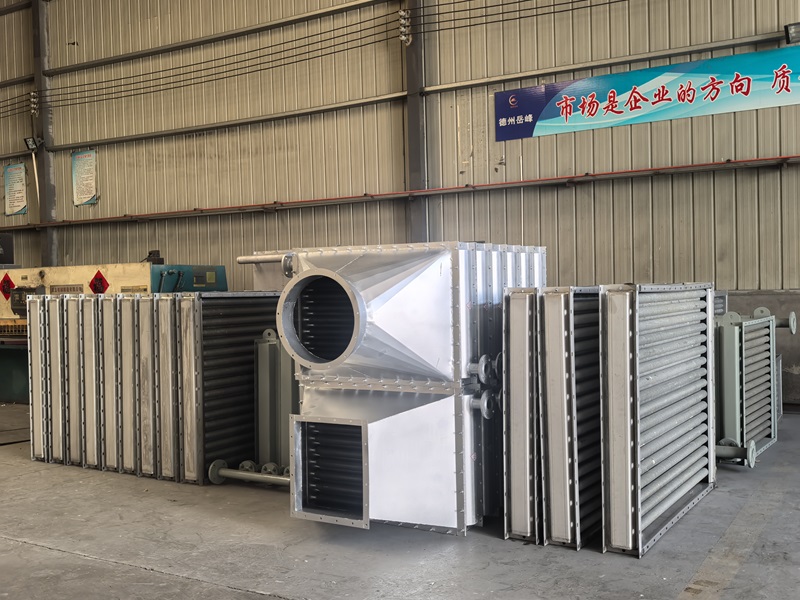
散热器吊装应遵循“均衡受力、缓慢就位”的原则。设备抵达现场后,应依据设计图纸核对散热器的外形尺寸、进出接口方向及翅片完好度。吊装过程中,严禁使用钢丝绳直接捆扎翅片管束,必须采用专用吊梁或柔性吊带托住散热器两端管板位置。当散热器就位于烘干机预留安装框架时,应使用耐热石棉垫或柔性密封条填充设备与框架之间的间隙,防止冷风短路。固定螺栓需采用对角交替方式拧紧,终紧固力矩应符合设备随机技术文件的规定,避免因局部过载导致管板变形或胀接管口渗漏。
管路对接与热力系统连接要求
散热器与热源主管路的对接是整个安装过程中技术风险为集中的环节。管道连接前必须进行单口吹扫,清除焊渣、铁锈及杂物。法兰对接时,应确保两法兰面平行,垫片材质需耐受介质高工作温度及腐蚀特性,不得使用普通橡胶垫替代。螺纹连接处应缠绕聚四氟乙烯生料带或涂抹高温螺纹密封剂,严禁使用麻丝与铅油传统填料。管路焊接作业应遵循氩弧焊打底、电弧焊盖面的工艺要求,焊缝需进行100%目视检查,必要时按规范进行无损检测。特别需要注意的是,散热器进出管口必须设置独立支架,不得使散热器本体承受管路重量及热膨胀应力。
- 蒸汽管路:进汽管应从主蒸汽管顶部引出,回水管需设置疏水阀和止回阀,防止冷凝水倒灌。
- 热水管路:每台散热器进出水支管宜安装球阀与温度计,便于单组调节与故障隔离。
- 导热油管路:对接完成后应进行气密性试验,试验压力为工作压力的1.5倍,保压时间不少于30分钟。
调试运行与状态确认流程
完成管路对接及仪表安装后,应进入系统联合调试阶段。首先启动循环风机,确认散热器表面风速均匀,无异常振动与异响。然后缓慢开启热源介质阀门,预热升温速率宜控制在每分钟不超过5摄氏度,避免温差应力损伤胀接结构。运行过程中,需逐步检查散热器各排管表面温度场分布,若存在明显低温区或过热区,应通过调节介质流量或清理翅片间隙予以消除。冷凝水排放系统需连续观察,确保疏水阀动作正常,无蒸汽带出或排水不畅现象。对于采用多组散热器并联布置的烘干机,还应校核各组介质流量分配,确保热风温度波动范围控制在工艺允许区间。
长期运行维护与对接状态监测
网带烘干机散热器投入运行后,安装单位应向使用方明确日常巡检要点与维护周期。每班应观察散热器进出介质压力表、温度表读数,并记录在设备运行日志中。每周对翅片表面进行目视检查,发现积灰或异物附着应及时用压缩空气从出风侧反向吹扫。每月检查一次管路法兰及阀门密封点,必要时进行紧固或更换垫片。此外,在季节性停机阶段,应排空散热器内部积水或采取充氮保护,防止低温冻裂及氧腐蚀。通过对散热器振动、噪声及表面温度的定期监测,能够提前识别胀接管泄漏、翅片老化及内部堵塞等潜在故障,避免因散热器失效导致整机停机。
总体而言,网带烘干机散热器的配套安装与对接是一项需要精细化操作的技术工作。从基础复核、吊装定位到管路连接与调试验证,每个环节均应以设备原设计参数为核心约束。规范化的安装方法不仅能够保障烘干机达到额定产能与热效率,更能显著降低日后维护成本。随着烘干装备向节能化、智能化方向演进,散热器配套安装工艺也必然转向模块化、快速化与状态可感知化,这要求安装作业人员持续更新技术标准与操作认识,以适配更高水平的热工系统需求。